Herausforderung Konstruktionsnaht im modernen Stahlbau
Hochbelastete Konstruktionsnähte müssen heute gleichzeitig statische Kräfte, wechselnde Lasten, Montagebeanspruchungen und teilweise aggressive Umgebungsbedingungen sicher aufnehmen. Im Stahl- und Anlagenbau steigen deshalb die Anforderungen an Nahtgeometrie, Zähigkeit, Maßhaltigkeit und dokumentierte Prozesssicherheit. Für tragende Bauteile nach EN 1090 reicht eine optisch saubere Naht nicht aus. Entscheidend sind die qualifizierte Schweißanweisung, geeignete Werkstoffe, kontrollierte Wärmeeinbringung und eine nachvollziehbare Prüfstrategie.
Zwischen WIG und MAG besteht dabei kein einfacher Wettbewerb nach dem Muster „besser oder schlechter“. WIG ermöglicht eine sehr präzise Energieeinkopplung, eine sichere Beherrschung der Wurzellage und ein besonders homogenes Schmelzbad. MAG erreicht dagegen eine deutlich höhere Abschmelzleistung und ist bei Füll- und Decklagen wirtschaftlich überlegen. Die zentrale Frage lautet daher, wie thermische Einflüsse, Gefügeausbildung und Fehlerrisiken über den gesamten Lagenaufbau beherrscht werden. In vielen anspruchsvollen Baugruppen führt ein abgestimmter Verfahrensmix zu der technisch und wirtschaftlich belastbarsten Lösung.
Metallurgische Grundlagen von Wärmeeintrag und Wärmeeinflusszone
Die Streckenenergie beeinflusst maßgeblich, wie sich Schweißgut und Wärmeeinflusszone entwickeln. Ein hoher Wärmeeintrag kann das Kornwachstum im Grundwerkstoff fördern und dadurch Zähigkeit sowie lokale Festigkeit ungünstig verändern. Bei feinkörnigen Baustählen ist besonders darauf zu achten, dass die Wärmeeinflusszone nicht unnötig breit wird. Gleichzeitig darf die Energie nicht so niedrig sein, dass Bindefehler, unzureichende Durchschweißung oder eine instabile Verschmelzung entstehen. Vorwärmtemperatur, Zwischenlagentemperatur, Strom, Spannung und Schweißgeschwindigkeit müssen deshalb gemeinsam betrachtet werden.
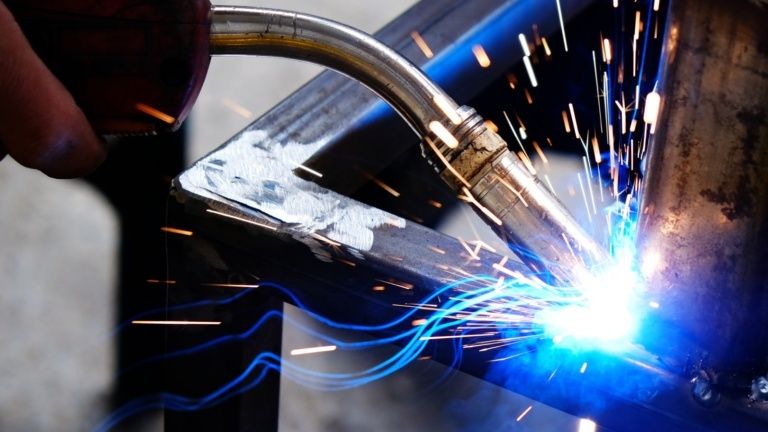
WIG arbeitet mit einer nicht abschmelzenden Wolframelektrode und separat zugeführtem Zusatzwerkstoff. Dadurch lässt sich der Lichtbogen sehr genau positionieren und die Zusatzmenge fein dosieren. Die geringe Abschmelzleistung verlängert zwar die Fertigungszeit, erleichtert aber die Kontrolle von Wurzelspalt, Einbrand und Nahtaufbau. MAG verwendet einen kontinuierlich zugeführten Drahtelektrodenwerkstoff. Der Prozess kann wesentlich mehr Material pro Zeiteinheit einbringen, verlangt jedoch eine präzise Abstimmung von Drahtvorschub, Lichtbogenlänge, Stromart und Schutzgas.
Auch die Lichtbogencharakteristik und das Schutzgas verändern das Schmelzbad. Beim MAG-Schweißen beeinflussen Argon-Kohlendioxid-Gemische Einbrand, Tropfenübergang, Spritzermenge und Lichtbogenstabilität. WIG wird überwiegend mit Argon oder anderen inerten Gasen betrieben. Eine unzureichende Gasabdeckung kann bei beiden Verfahren Poren und Oxidation verursachen, bei WIG zusätzlich Wolframeinschlüsse oder Anlauffarben begünstigen. Eine verständliche technische Gegenüberstellung der Prozessmerkmale bietet die Übersicht MIG vs TIG Welding. Für die Praxis sind daraus vor allem die Unterschiede bei Wärmeeintrag, Bedienbarkeit und Abschmelzleistung relevant.
- WIG: präzise Lichtbogenführung, niedrige Abschmelzleistung, sehr gute Kontrolle der Wurzel und geringe Spritzerneigung.
- MAG: hohe Produktivität, kontinuierliche Zusatzwerkstoffzufuhr, gute Eignung für große Nahtvolumina und automatisierte Fertigung.
- Beide Verfahren: empfindlich gegenüber Verschmutzung, falschen Parametern und unzureichender Schutzgasabdeckung.
Direkter Verfahrensvergleich für hochbelastete Baugruppen
Bei einer hochbelasteten Baugruppe muss der Vergleich über die reine Schweißgeschwindigkeit hinausgehen. WIG reduziert durch die gute Sicht auf das Schmelzbad das Risiko einer unkontrollierten Wurzelbildung. MAG ist bei Fülllagen deutlich schneller, kann bei ungünstiger Brennerstellung oder falscher Parametrierung jedoch Flankenbindefehler, übermäßige Spritzer und ungleichmäßige Nahtübergänge erzeugen. Besonders der Kurzlichtbogen erfordert an kritischen Flanken eine saubere Führung und ausreichend Überlappung des Schmelzbades.
Die Porenanfälligkeit hängt weniger vom Verfahrensnamen als von der Prozessumgebung ab. Feuchtigkeit, Öl, Zunder, Rost, Zugluft und verschmutzte Gasdüsen beeinträchtigen die Schutzwirkung. Auf der Baustelle ist die Gasabdeckung schwerer stabil zu halten als in einer geschützten Werkstatt. Für die Bewertung darf außerdem nicht pauschal eine beliebige Qualitätsstufe angenommen werden. Die zulässigen Unregelmäßigkeiten richten sich nach Bauteilfunktion, Beanspruchung, Nahtart und der vertraglich beziehungsweise normativ geforderten Bewertungsgruppe. Grundprinzipien des Metallschutzgasschweißens und der kontinuierlich zugeführten Elektrode werden auch in der Übersicht zum Gas metal arc welding erläutert.
| Kriterium | WIG | MAG |
|---|---|---|
| Abschmelzleistung | Niedrig bis mittel | Mittel bis hoch |
| Wurzelkontrolle | Sehr hoch, besonders bei offenen Wurzeln | Gut bei geeigneter Vorbereitung, stärker parameterabhängig |
| Spritzerbildung | Sehr gering | Abhängig von Lichtbogenart und Schutzgas |
| Produktivität bei Fülllagen | Geringer | Deutlich höher |
| Baustelleneignung | Gut bei ausreichendem Windschutz, aber langsam | Gut, jedoch besonders empfindlich gegenüber Zugluft und Verschmutzung |
| Typische Risiken | Wolframeinschlüsse, Anlauffarben, lange Prozesszeit | Flankenbindefehler, Poren, Spritzer und Verzug |
Die Bewertungsgruppe B nach ISO 5817 stellt hohe Anforderungen an die Ausführung und Prüfung, ersetzt aber nicht die technische Beurteilung des konkreten Bauteils. Bei zyklischer Belastung können bereits kleine Kerben, Einbrandkerben oder Nahtübergänge mit ungünstiger Geometrie die Ermüdungsfestigkeit beeinflussen. Deshalb müssen Nahtform, Übergangsradius, Oberflächenzustand und Prüfplan gemeinsam mit der Tragwerksbemessung betrachtet werden.
Lagenaufbau und Nahtgeometrie bei großen Wanddicken
Bei großen Wanddicken entscheidet die Wurzellage häufig über die spätere Qualität der gesamten Verbindung. Eine WIG-Wurzel kann bei passender Nahtvorbereitung einen kontrollierten Einbrand und eine gleichmäßige Wurzelkontur erzeugen. Dadurch sinkt das Risiko von Wurzelrückfällen, offenen Bindefehlern und scharfkantigen Kerben. Voraussetzung sind ein reproduzierbarer Spalt, saubere Fasenflächen, geeignete Formier- oder Schutzmaßnahmen und eine Schweißgeschwindigkeit, die das Schmelzbad sicher beherrschbar hält.
Nach der Wurzellage übernimmt MAG typischerweise die Füllarbeit. Moderne Impulslichtbögen ermöglichen einen kontrollierten Tropfenübergang mit weniger Spritzern und einer vergleichsweise stabilen Nahtoberfläche. Durch die höhere Abschmelzleistung verkürzt sich die Lichtbogenzeit, was nicht nur Kosten senkt, sondern bei korrekter Parametrierung auch den Gesamtwärmeeintrag reduzieren kann. Ein schnellerer Auftrag ist jedoch nicht automatisch wärmetechnisch günstiger. Zu hohe Stromstärken, breite Pendelbewegungen oder übergroße Zwischenlagentemperaturen können Verzug und Gefügebeeinflussung verstärken.
Die Füll- und Decklagen müssen so aufgebaut werden, dass jede Lage ausreichend mit der vorherigen und den Flanken verschmilzt. Bei dicken Querschnitten ist eine gleichmäßige Lagenfolge oft sicherer als ein starkes Pendeln. Zwischen den Lagen sind Schlacke, Spritzer und Oxide vollständig zu entfernen. Vor dem Decklagenauftrag empfiehlt sich eine Kontrolle der Nahtflanken und, abhängig von Bauteil und Prüfplan, eine Zwischenlagenprüfung.
- Wurzellage mit WIG herstellen, wenn Durchschweißung, Kerbvermeidung und optische Kontrolle im Vordergrund stehen.
- Fülllagen mit MAG und passender Impulscharakteristik ausführen, um Nahtvolumen wirtschaftlich aufzubauen.
- Zwischenlagentemperatur und Wärmeeintrag dokumentieren, besonders bei feinkörnigen oder zähigkeitskritischen Stählen.
- Decklage maßhaltig und möglichst glatt ausbilden, damit Nacharbeit und lokale Spannungsspitzen begrenzt werden.
Bei stark ermüdungsbeanspruchten Dickblechnähten ist die Kombination besonders sinnvoll, wenn der zusätzliche Aufwand für die WIG-Wurzel durch geringere Reparaturwahrscheinlichkeit und bessere Prüfzugänglichkeit ausgeglichen wird. Für weniger kritische, gut zugängliche Kehlnähte kann eine vollständig MAG-gefertigte Verbindung dagegen wirtschaftlicher sein. Die Entscheidung muss aus Nahtart, Wanddicke, Belastung, Zugänglichkeit und geforderter Prüfklasse abgeleitet werden.
Prüfaufwand und Fehlervermeidung nach EN 1090 und ISO 5817
Die zerstörungsfreie Prüfung bestätigt nicht automatisch eine gute Prozessführung. Sie macht sichtbar, was mit dem gewählten Prüfverfahren erfasst werden kann. Oberflächenrisse, Krater, sichtbare Bindefehler und unzulässige Einbrandkerben müssen bereits durch Vorbereitung und Ausführung vermieden werden. Beim MAG-Kurzlichtbogen treten Flankenbindefehler besonders dann auf, wenn der Lichtbogen zu kalt, die Brennerstellung ungünstig oder die Nahtflanke nicht ausreichend angeschmolzen ist. WIG reduziert dieses Risiko an der Wurzel, verlangt aber eine stabile Handführung und konsequente Sauberkeit.
WIG-spezifisch sind Wolframeinschlüsse nach Kontakt der Elektrode mit dem Schmelzbad sowie Anlauffarben durch unzureichende Nachgaszeit oder schlechte Schutzgasführung. Solche Erscheinungen können nicht nur die Oberfläche beeinträchtigen, sondern Hinweise auf eine unzureichende Abschirmung geben. Durchstrahlungsprüfung eignet sich besonders zur Erkennung volumetrischer Unregelmäßigkeiten wie Poren, während die Ultraschallprüfung bei geeigneter Nahtgeometrie innere Reflektoren und Bindefehler erfassen kann. Die Aussagekraft hängt immer von Prüfbereich, Zugänglichkeit, Wanddicke, Prüfverfahren und Qualifikation ab.
- Vorbereitung sichern: Werkstoff, Nahtvorbereitung, Spaltmaß, Fasenwinkel und Sauberkeit vor dem Anschweißen prüfen.
- Parameter überwachen: Strom, Spannung, Drahtvorschub, Schutzgas, Vorwärmung und Zwischenlagentemperatur dokumentieren.
- Lagen kontrollieren: Jede Lage auf Bindung, Schlacke, Poren, Einbrandkerben und ausreichende Kontur prüfen, bevor die nächste Lage folgt.
- Prüfung passend auswählen: Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Durchstrahlung oder Ultraschall nach Beanspruchung und Nahtgeometrie kombinieren.
- Abweichungen bewerten: Unregelmäßigkeiten nicht pauschal freigeben, sondern gegen die für Bauteil und Bewertungsgruppe geltenden Kriterien beurteilen.
Im Stahl- und Ingenieurbau verlangt eine belastbare Qualitätssicherung außerdem die Überwachung von Material, Ausführung und fertigem Bauteil. Die ZTV-ING-Gesamtfassung beschreibt hierfür übergeordnete Grundsätze der Qualitätsüberwachung im Ingenieurbau. Für die konkrete Schweißnaht bleiben jedoch die einschlägigen Ausführungsnormen, die Schweißanweisung und der projektbezogene Prüfplan maßgeblich.
Prozesssichere Schweißverbindungen durch gezielte Verfahrenswahl
Für hochbelastete Konstruktionsnähte bietet WIG dort klare Vorteile, wo Wurzelsicherheit, geringe Fehlerwahrscheinlichkeit und eine homogene Nahtausbildung entscheidend sind. MAG ist die wirtschaftlich stärkere Lösung, sobald große Nahtvolumina mit hoher Wiederholgenauigkeit aufgebaut werden müssen. Die optimale Verbindung entsteht deshalb häufig nicht durch die ausschließliche Wahl eines Verfahrens, sondern durch eine abgestimmte Kombination aus WIG-Wurzel, MAG-Fülllagen und kontrollierter MAG-Decklage.
- WIG bevorzugen: bei kritischen Wurzeln, kleinen Nahtquerschnitten, anspruchsvollen Werkstoffen und hoher Bedeutung von Einbrandkontrolle und Oberflächenqualität.
- MAG bevorzugen: bei langen Füll- und Kehlnähten, großen Wanddicken, Serienfertigung und klar beherrschbaren Nahtvorbereitungen.
- Kombinieren: bei dynamisch belasteten Dickblechverbindungen, schwer zugänglichen Wurzeln und hohen Anforderungen an Ermüdungsfestigkeit.
- Prozess validieren: durch Schweißverfahrensprüfung, qualifizierte Schweißer, dokumentierte Parameter und einen auf die Belastung abgestimmten Prüfplan.
Schweißaufsichtspersonen und Konstrukteure sollten die Entscheidung bereits in der Detailplanung treffen. Nahtzugänglichkeit, Fugenform, Toleranzen, Wärmeabfuhr, Bauteilverzug und spätere Prüfkosten gehören in dieselbe Bewertung wie Schweißzeit und Drahtverbrauch. Für statisch und zyklisch hoch beanspruchte Bauteile ist der kombinierte Einsatz von WIG und MAG meist der ausgewogenste Weg: WIG sichert die kritische Wurzel, MAG reduziert die Fertigungszeit in den volumenreichen Lagen. So entsteht eine Verbindung, die präzise, belastbar und wirtschaftlich gefertigt werden kann.