
Der Grenzbereich dicker Bleche im modernen Zuschnitt
Ab etwa 15 mm Blechstärke geraten einfache Faustregeln im Zuschnitt an ihre Grenzen. Die Annahme, dass das schnellste Verfahren automatisch die wirtschaftlichste Lösung liefert, berücksichtigt weder die metallurgischen Veränderungen an der Schnittkante noch die Kosten für Entgraten, Fräsen, Richten oder eine nachträgliche Prüfung. Gerade bei tragenden Maschinenbauteilen kann eine nominell kurze Schnittzeit durch zusätzliche Bearbeitungsschritte deutlich relativiert werden.
Moderne Faserlaser bieten bei vielen Standardwerkstoffen hohe Produktivität, schmale Schnittfugen und eine gute Wiederholgenauigkeit. Der Abrasivwasserstrahl arbeitet dagegen kalt und bearbeitet auch dicke, reflektierende oder wärmeempfindliche Werkstoffe ohne thermische Einwirkung. Für Fertigungsleiter, Arbeitsvorbereiter und Konstrukteure zählt deshalb nicht nur der Schnittmeterpreis. Entscheidend ist, ob Schnittkante, Winkligkeit und Randzone unmittelbar zur weiteren Prozesskette passen. Für Projekte mit hohen Anforderungen an die Materialintegrität kann ein spezialisierter Wasserstrahlzuschnitt für Dickbleche trotz langsamerer Bearbeitung wirtschaftlicher sein.
Metallurgische Veränderungen und die Wärmeeinflusszone
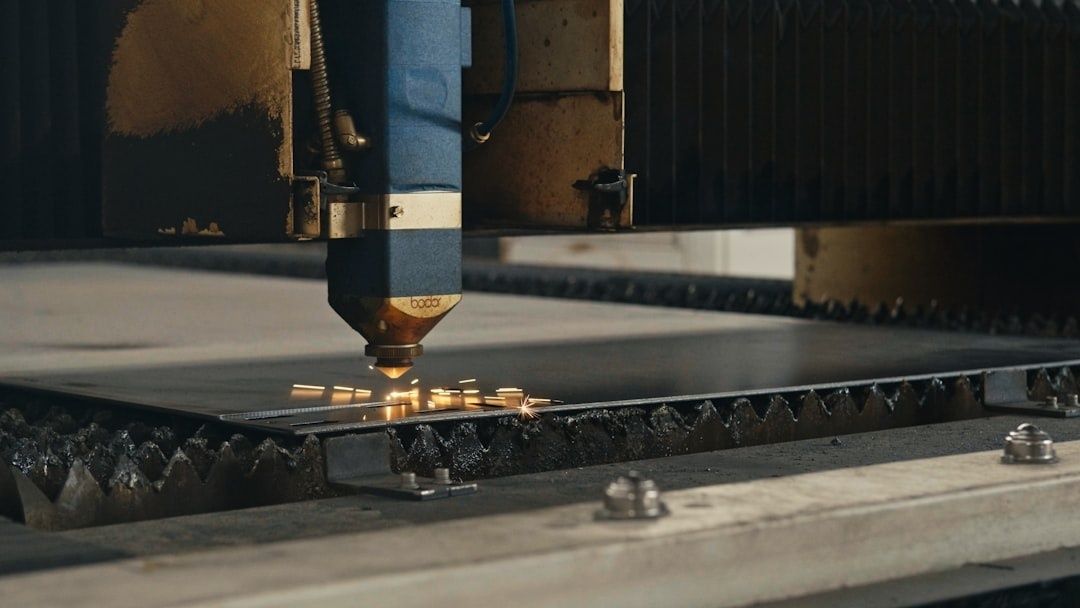
Laserschneiden ist ein thermisches Trennverfahren. Ein fokussierter Strahl schmilzt und verdampft das Material lokal, während Prozessgas die Schmelze aus der Schnittfuge austrägt. Bei dünnen Blechen bleibt die Wärmeeinflusszone häufig schmal und für die Anwendung unkritisch. Mit zunehmender Dicke verlängert sich jedoch die Einwirkstrecke. Die Schnittkante kann sich aufheizen, abkühlen und dabei ihre lokalen Eigenschaften verändern. Bei bestimmten Stählen sind Aufhärtungen, Gefügeumwandlungen oder eine erhöhte Empfindlichkeit gegenüber Rissbildung möglich.
Der Abrasivwasserstrahl führt die Trennung ohne nennenswerten Wärmeeintrag aus. Hochdruckwasser und Abrasivkorn tragen das Material mechanisch ab. Dadurch entstehen keine klassischen thermischen Randzonen, keine Anlauffarben und keine wärmebedingte Verformung. Die Aussage sollte dennoch präzise verstanden werden: Auch ein Kaltschnitt kann durch die mechanische Einwirkung eine lokale Kaltverfestigung oder charakteristische Oberflächenstruktur erzeugen. Eine Untersuchung zu TWIP980-Stahl beschreibt beispielsweise den Einfluss von Druck, Vorschub und Abrasivmittel auf Rauheit, Kegligkeit und Mikrohärte. Die Ergebnisse sind in der Studie A Multi-Response Investigation of Abrasive Waterjet Machining Parameters on the Surface Integrity of TWIP Steel dokumentiert.
Für die Folgeprozesse ist die Randzone oft wichtiger als die reine Schnittgeschwindigkeit. Eine laserbedingte Aufhärtung kann das Bohren oder Gewindeschneiden erschweren und den Werkzeugverschleiß erhöhen. Beim Schweißen müssen veränderte Randzoneneigenschaften, mögliche Oxidschichten und die lokale Wärmeeinbringung berücksichtigt werden. Der Wasserstrahl reduziert diese thermischen Risiken, ersetzt aber nicht automatisch jede Nacharbeit. Je nach Schnittqualität können Rauheit, Kegligkeit oder eine feine Abrasivstruktur für Dichtflächen und Passungen eine zusätzliche Bearbeitung erfordern.
- Laser: hohe Produktivität, jedoch mögliche Wärmeeinflusszone, Aufhärtung und Oxidbildung.
- Wasserstrahl: kein thermisch verändertes Gefüge, aber mögliche Kegligkeit und abrasive Schnittflächen.
- Nachfolgebearbeitung: Bohrungen, Gewinde, Schweißnähte und Passflächen müssen bereits bei der Verfahrenswahl berücksichtigt werden.
Geometrische Genauigkeit und Winkligkeitstoleranzen nach DIN EN ISO 9013
Bei dicken Blechen ist die Schnittgeometrie nicht nur eine Frage der Maßhaltigkeit in der Draufsicht. Entscheidend ist auch, wie sich die Schnittfuge über die Materialhöhe verändert. Beim Faserlaser beeinflussen Fokuslage, Strahlqualität, Düsenabstand, Schneidgas und Materialzustand die Schnittfuge. Mit zunehmender Dicke kann die Prozessreserve sinken. Eine Kante, die oben sehr sauber beginnt, muss deshalb an der Unterseite nicht dieselbe Qualität und Rechtwinkligkeit aufweisen.
Auch der Wasserstrahl ist nicht automatisch vollständig winklig. Der Strahl kann sich über die Schnitttiefe aufweiten oder ablenken, wodurch eine V-förmige Kegligkeit entsteht. Moderne Anlagen kompensieren diese Abweichung mit dynamischen Schnittköpfen, angepassten Schnittparametern und 5-Achs-Bewegungen. Das grundlegende Verfahren beruht auf einem kontinuierlichen Hochdruckstrahl mit Abrasivmittel, wie die Übersicht zum Wasserstrahlschneiden erläutert. Für die Bestellung sollten jedoch nicht pauschale Werbeaussagen, sondern konkrete Toleranzklassen, Prüfmerkmale und Musterteile maßgeblich sein.
| Kriterium | Faserlaser bei dicken Blechen | Abrasivwasserstrahl |
|---|---|---|
| Wärmeeinflusszone | Vorhanden, abhängig von Werkstoff und Parametern | Keine klassische thermische Randzone |
| Schnittfuge | Sehr schmal, bei großer Dicke anspruchsvoller zu stabilisieren | Breiter, mit möglicher Kegligkeit über die Dicke |
| Winkligkeit | Kann sich bei zunehmender Materialstärke verschlechtern | Durch Strahlaufweitung beeinflusst, dynamisch korrigierbar |
| Oberfläche | Je nach Parameter glatt bis mit Riefen oder Oxidschicht | Charakteristische abrasive Struktur, oft ohne Oxidhaut |
| Nacharbeit | Entgraten, Oxidentfernung oder Randzonenbearbeitung möglich | Gegebenenfalls Fräsen für höchste Passungsanforderungen |
Der ökonomische Kipppunkt zwischen Schneidtempo und Nacharbeit
Bei 15 bis 30 mm Baustahl oder Edelstahl hat der Faserlaser bei geeigneten Werkstoffen meist einen deutlichen Geschwindigkeitsvorteil. Dieser Vorteil ist besonders bei vielen gleichen Teilen, kurzen Konturen und hoher Maschinenauslastung relevant. Vergleichsdaten aus der Fertigungspraxis nennen für Standardbleche unterhalb von 20 mm häufig einen Kostenvorteil des Lasers, weil das Verfahren schnell arbeitet, wenig Verbrauchsmaterial benötigt und sich gut automatisieren lässt. Mit wachsender Dicke sinkt jedoch die Schnittgeschwindigkeit, während die Anforderungen an Fokus, Gasführung und Wärmeabfuhr steigen.
Beim Wasserstrahl fallen Abrasivmittel, Pumpenenergie, Düsenverschleiß und längere Maschinenzeiten stärker ins Gewicht. Der höhere direkte Schnittpreis ist deshalb real. Er kann sich trotzdem rechnen, wenn eine thermisch unbeeinflusste Kante unmittelbar in die Montage oder in eine mechanische Weiterbearbeitung geht. Muss ein laserbearbeitetes Teil dagegen entgratet, gestrahlt, gefräst, gerichtet oder vor dem Schweißen aufwendig gereinigt werden, verschiebt sich der Vergleich. Auch Ausschuss durch Verzug oder nicht ausreichende Winkligkeit gehört in die Kalkulation.
Eine belastbare Entscheidung sollte die Gesamtkosten vom Rohblech bis zum einbaufertigen Bauteil betrachten. Besonders kritisch sind Bauteile mit vielen Bohrungen, engen Passungen, langen Schweißnähten oder dokumentationspflichtigen Kanten. Eine schnelle Schnittzeit hilft wenig, wenn nachgelagerte CNC-Bearbeitung den Engpass bildet oder die Oberfläche vor der Beschichtung vollständig nachbearbeitet werden muss.
- Direkte Schnittkosten erfassen: Maschinenzeit, Rüstaufwand, Schneidgas, Abrasivmittel, Energie und Werkzeugverschleiß vergleichen.
- Nacharbeit quantifizieren: Entgraten, Oxidschicht entfernen, Fräsvorarbeit, Richten, Reinigen und Prüfen mit realen Minutenwerten kalkulieren.
- Prozessrisiken bewerten: Ausschuss, Nachschnitt, Terminfolgen, Schweißbarkeit und mögliche Reklamationen in die TCO-Betrachtung aufnehmen.
Spezifische Werkstoffeigenschaften als Entscheidungstreiber
Nicht jedes Dickblech reagiert gleich auf thermisches Trennen. Hochfeste Feinkornbaustähle können empfindlich auf lokale Aufhärtung und ungünstige Abkühlbedingungen reagieren. Bei vergüteten Werkzeugstählen steht der Erhalt definierter Härte- und Gefügezustände im Vordergrund. Ein Laserzuschnitt kann hier je nach Bauteilkonzept zulässig sein, verlangt aber eine genaue Abstimmung von Parametern und gegebenenfalls eine nachfolgende mechanische Bearbeitung der Funktionsflächen. Bei hitzeempfindlichen Edelstählen sind Verfärbungen, Oxidschichten und lokale Verzüge zusätzlich zu beachten.
Aluminium und Buntmetalle stellen den Laser vor besondere Aufgaben. Die hohe Reflexion kann den Prozess erschweren, während Wärmeleitfähigkeit und Materialstärke die Prozessfenster beeinflussen. Erhöhter Gasverbrauch oder geringere Geschwindigkeit können den Kostenvorteil reduzieren. Der Wasserstrahl schneidet solche Werkstoffe ohne Reflexionsproblem und ohne thermische Randzone. Das ist vor allem dann relevant, wenn das Bauteil später eloxiert, beschichtet, geklebt oder als Sichtfläche eingesetzt wird.
- Hochfester Stahl: Randzonenhärte, Rissrisiko und Schweißfolge prüfen.
- Vergüteter Werkzeugstahl: gewünschte Härte und Funktionsflächen vor thermischer Beeinflussung schützen.
- Edelstahl: Oxidation, Verfärbung und Reinigungsaufwand in die Auswahl einbeziehen.
- Aluminium und Buntmetalle: Reflexion, Wärmeabfuhr, Schutzgas und Prozessstabilität bewerten.
- Verbund- oder hitzeempfindliche Werkstoffe: Kaltverfahren meist bevorzugen, wenn Delamination oder thermische Schädigung ausgeschlossen werden muss.
So treffen Sie die wirtschaftlichste Trennentscheidung für Dickbleche
Die richtige Wahl hängt von drei Fragen ab: Wie viele Teile werden benötigt, welche Toleranzen sind funktional erforderlich und wie sieht die weitere Bearbeitung aus? Der Laser ist häufig die wirtschaftliche Lösung für wiederholte Serien aus gut schneidbaren Standardstählen, wenn eine thermische Randzone zulässig ist und die Schnittkante ohne umfangreiche Nacharbeit verwendet werden kann. Der Wasserstrahl gewinnt an Bedeutung, sobald Materialintegrität, Wärmefreiheit, Werkstoffvielfalt oder eine besonders kontrollierte Randzone entscheidend sind.
Für die Praxis bewährt sich ein dreistufiges Vorgehen. Zuerst werden Werkstoff, Dicke, Kontur, Toleranz und Funktionsflächen in der Zeichnung eindeutig festgelegt. Danach folgt ein Vergleich mit realen Musterteilen, einschließlich Schnittkante, Winkligkeit, Rauheit und Bearbeitbarkeit der Bohrungen. Abschließend wird eine TCO-Kalkulation erstellt, die nicht bei der Maschine endet, sondern Montage, Prüfung, Ausschuss und Nacharbeit einbezieht.
- Stufe eins: technische Ausschlusskriterien definieren, insbesondere Wärmeeinfluss, Reflexion, Gefügeerhalt und Winkligkeit.
- Stufe zwei: Laser- und Wasserstrahlmuster unter Serienbedingungen prüfen und die Folgeprozesse simulieren.
- Stufe drei: Stückkosten, Durchlaufzeit und Prozessrisiko gemeinsam bewerten, statt nur den Schnittmeterpreis zu vergleichen.
Die technische Entwicklung wird beide Verfahren weiter verändern. Faserlaser mit extremen Kilowattzahlen können den wirtschaftlich sinnvollen Dickenbereich erweitern, lösen aber nicht automatisch jedes Problem der Wärmeeinflusszone oder Winkligkeit. Gleichzeitig verbessern dynamische Schnittköpfe, optimierte Düsen und präzisere Prozessregelungen die Leistungsfähigkeit des Wasserstrahls. Für viele Betriebe liegt die belastbarste Lösung deshalb nicht in einer dogmatischen Entscheidung für nur ein Verfahren, sondern in einer klaren Arbeitsteilung: Laser für produktive Standardserien, Wasserstrahl für dicke, empfindliche oder geometrisch anspruchsvolle Bauteile.

